Ricerca


Notizia
Casa / Notizia / Notizie del settore / Colla ecologica: una guida pratica per l'incollaggio industriale
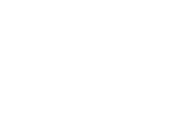
Oggigiorno attraversa quasi tutti gli impianti di lavorazione del legno, di mobili o di interni automobilistici e prima o poi qualcuno solleva la questione della colla ecologica. A volte deriva da un audit del cliente, a volte dall'operatore che trascorre un intero turno accanto alla linea di laminazione e molto spesso da un team di acquisti a cui viene chiesto di ridurre l'impronta di solventi della fabbrica senza rallentare la produzione.
L’aspetto incoraggiante è che gli adesivi ecologici non sono più una categoria di nicchia che baratta le prestazioni con la coscienza pulita. I sistemi a base acqua, gli hot melt senza solventi e la chimica dei poliuretani hanno trascorso gli ultimi vent'anni al passo (e in diverse applicazioni superando) i prodotti a base solvente che sostituiscono. La parte meno incoraggiante è che "rispettoso dell'ambiente" può significare cinque o sei cose diverse, e scegliere quello sbagliato per il proprio substrato o macchina da stampa è un modo costoso per scoprirlo.
Questa guida è scritta dall'officina in su: cosa copre effettivamente l'etichetta, quali prodotti chimici la forniscono, dove si inseriscono nella produzione reale e come cambiare senza fermare la linea.
Un adesivo solitamente ottiene la descrizione attraverso uno o più dei seguenti percorsi:
Si noti che nessuno di questi è un singolo numero misurabile. Un prodotto solido al 100% applicato a 180 °C non è automaticamente più ecologico di un prodotto a base acqua essiccato a 60 °C; il confronto onesto di solito richiede una visione del ciclo di vita. In pratica la maggior parte degli acquirenti restringe la questione al contenuto di COV, all'odore e se l'autorità di regolamentazione locale o la scheda tecnica del cliente accetteranno il materiale. Questa è una scorciatoia praticabile, purché tutti capiscano che è una scorciatoia.
Cinque prodotti chimici coprono la maggior parte della domanda industriale. Non sono intercambiabili, ma si sovrappongono abbastanza da consentire un breve confronto per restringere il campo prima che vengano richiesti i campioni.
| Famiglia | Cosa comporta l'affermazione ambientale | Tipico utilizzo in fabbrica |
|---|---|---|
| Emulsioni a base acqua | L'acqua sostituisce il solvente come vettore; basso VOC e basso odore | Formatura sottovuoto in PVC, laminazione MDF, avvolgimento di profili, sigillatura di cartoni |
| Hot melt PUR (indurente con l'umidità) | 100% solidi, senza solventi, linea di colla molto sottile e peso di applicazione basso | Laminazione piana, avvolgimento di profili, bordatura |
| Colla termofusibile EVA | Senza solventi, si raffredda, poco odore in officina | Bordatura, impiallacciatura e rivestimento CPL |
| PUR liquido | Senza solventi, funzionamento a freddo, forte resistenza al calore e all'umidità | Assemblaggio porte, laminazione legno, finiture automobilistiche |
| A base biologica e parzialmente a base biologica | Il carbonio rinnovabile sostituisce parte delle materie prime fossili | Laddove una gara d'appalto o una specifica del cliente lo richiedano |
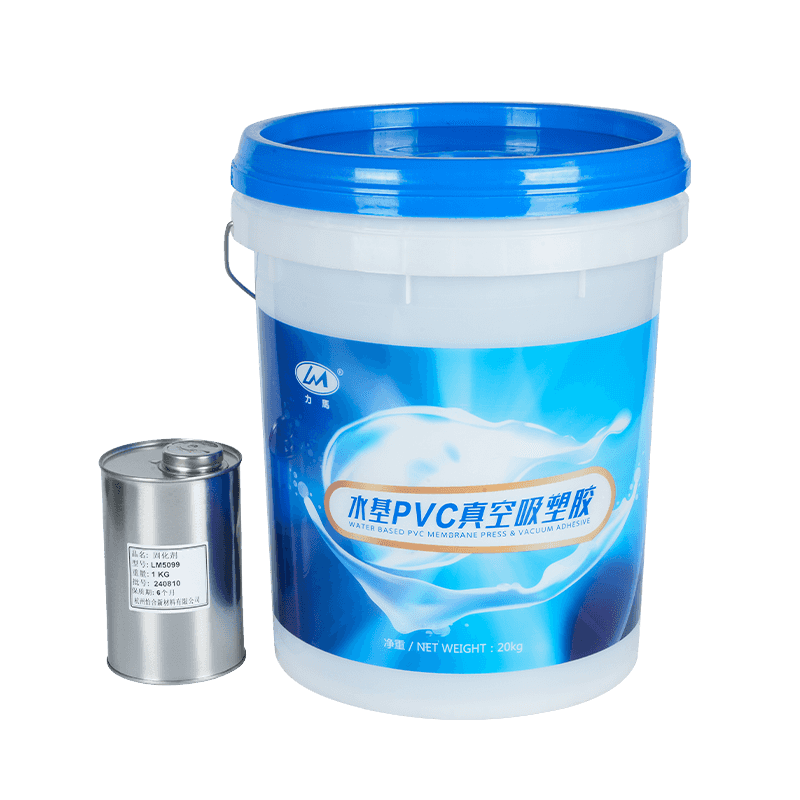
La chimica a base acqua merita una menzione speciale perché è da qui che iniziano la maggior parte dei produttori di mobili e pannelli. Il nostro adesivi per laminazione PVC a base acqua sono stati sviluppati esattamente attorno a questo percorso di migrazione: eliminati gli adesivi a contatto a base solvente, entrati i sistemi a base acqua, e il formato ora copre la formatura sotto vuoto, la laminazione piana, il rivestimento di profili e il rivestimento di pannelli in cartongesso.
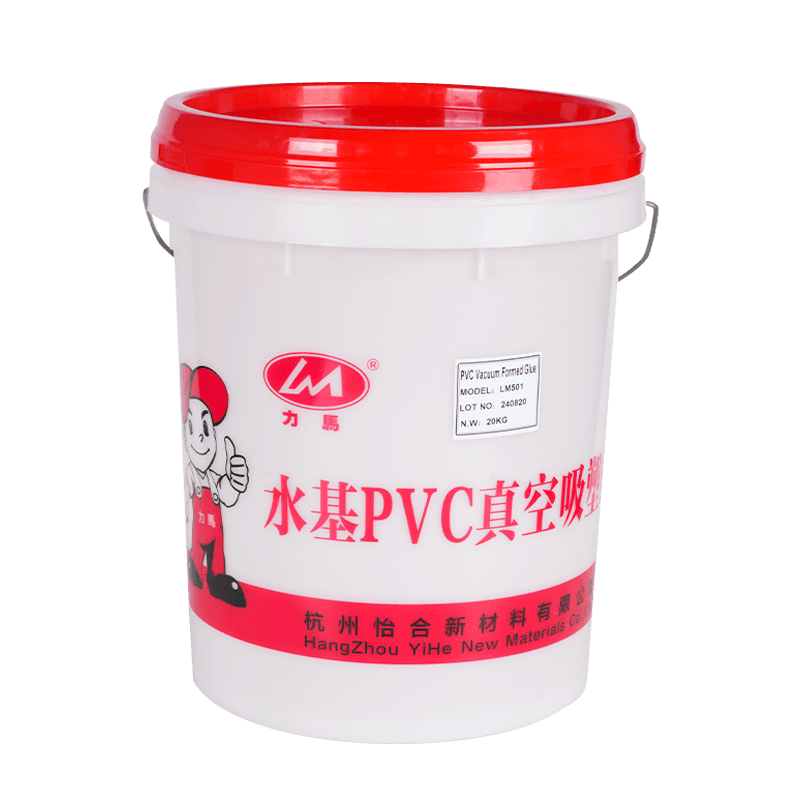
La formatura sottovuoto è uno degli ambiti in cui la chimica a base acquosa ha preso il sopravvento in modo più evidente. L'adesivo lega la pellicola decorativa in PVC a un'anima in MDF o truciolare, evapora nel forno e la stazione di formatura non trasporta più l'odore di solvente durante l'intero turno. Le pellicole altamente lucide e piacevoli al tatto erano un mal di testa perché polvere e particelle coagulate si presentavano come impronte sotto la luce: da allora i formulatori hanno affrontato questo problema con gradi privi di particelle progettati specificamente per quelle superfici.
 LM501W Adesivo per termoformatura sottovuoto in PVC a base acqua per armadi Grado a base acqua per l'incollaggio di pellicole in PVC su MDF nelle ante degli armadi e per la formatura sottovuoto di fogli spessi, con alto contenuto di solidi, comportamento anti-cedimento e sigillatura dei bordi. Visualizza il prodotto →
La bordatura e l'assemblaggio seguono una logica diversa. Qui dominano gli hot melt EVA e PUR, perché si avviano al raffreddamento e consentono il funzionamento della linea senza tunnel di asciugatura. Un grado di bordatura universale come LM8701 copre porte in legno e pannelli di mobili, mentre un adesivo per bordi PUR come LM6019 aggiunge resistenza al calore laddove un pannello si trova vicino a una fonte di calore. Per l'assemblaggio della porta, un adesivo per pressatura come LM135 e un grado per giunti a tenone come LM158 gestiscono il lato strutturale.
La laminazione piana di pellicole decorative su MDF è uno degli utilizzi di colla ecologica in maggior volume nella catena di fornitura del mobile. I sistemi a base acqua gestiscono molto bene la pellicola decorativa in PVC e le superfici in PET o PP sono possibili con il giusto primer o una qualità dedicata. Nei punti in cui il pannello finito sarà esposto al calore (piani di lavoro della cucina, coperture dei radiatori, arredi di negozi), un adesivo PUR per laminazione piatta igroindurente offre una linea più sottile e una migliore resistenza alla temperatura.
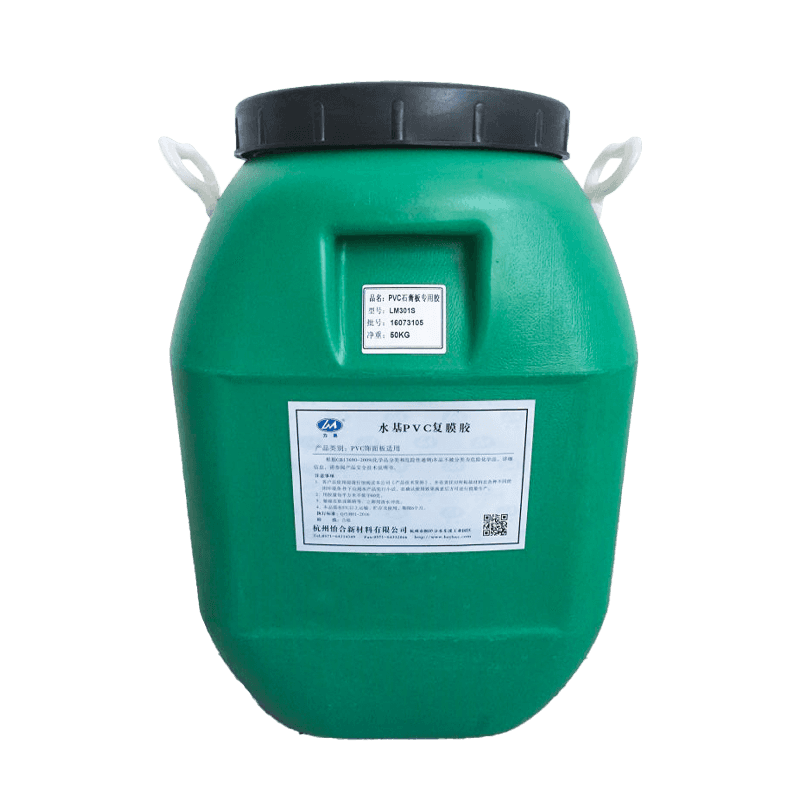
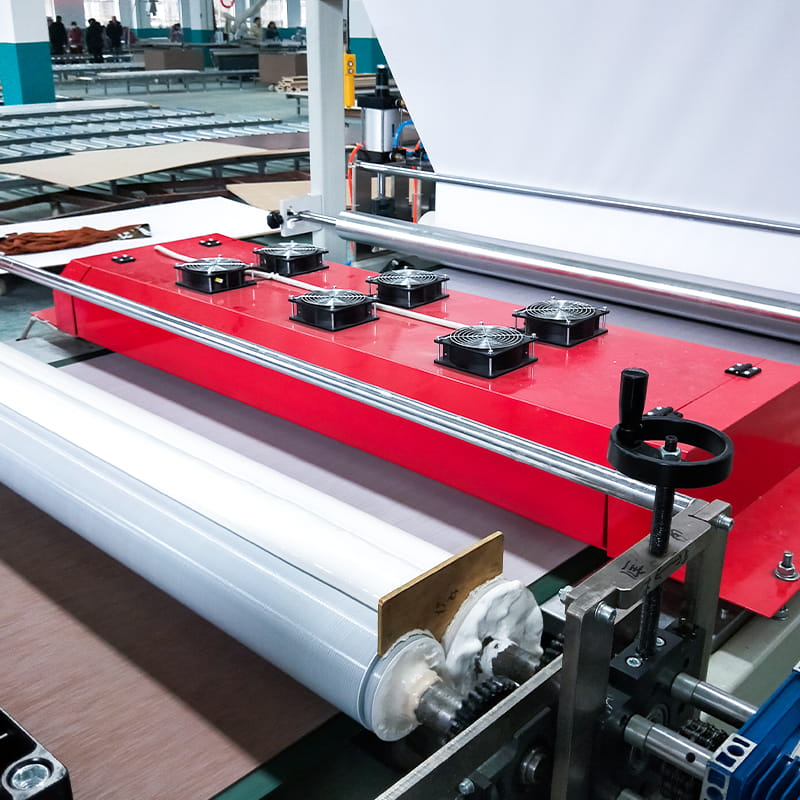 LM301 Adesivo per laminazione MDF decorativo in PVC a base acqua Adesivo a base acqua per l'incollaggio piatto di pellicole decorative in PVC su MDF, che offre una forte presa iniziale e un'adesione duratura per lavori di laminazione di volumi elevati. Visualizza il prodotto →
Il rivestimento del profilo funziona secondo principi simili ma con tolleranze più strette. L'adesivo deve aderire rapidamente su un profilo stretto, tollerare la velocità della linea e rilasciare comunque in modo pulito nella stazione di rifilatura. Entrambi i tipi di rivestimento a base acqua ad asciugatura rapida e gli adesivi hot melt PUR svolgono entrambi il lavoro; la decisione di solito dipende dalla capacità dell'impianto di essiccazione e dalla resistenza al calore di cui ha bisogno il profilo finito.
Il rivestimento interno ha le sue priorità: limiti di odore e appannamento, resistenza al calore all'interno di una cabina chiusa e resistenza costante sulle parti curve e sagomate. Gli adesivi termopressati senza solventi e il PUR liquido sono le risposte abituali e il regime di test è più rigoroso rispetto a quello dei mobili: spesso un ciclo ambientale completo prima che una parte venga approvata. Il rivestimento dei pannelli del bagagliaio e l'incollaggio tramite pressa a caldo degli interni sono due processi molto diversi che si verificano nello stesso veicolo, motivo per cui un unico grado generico raramente li soddisfa entrambi.
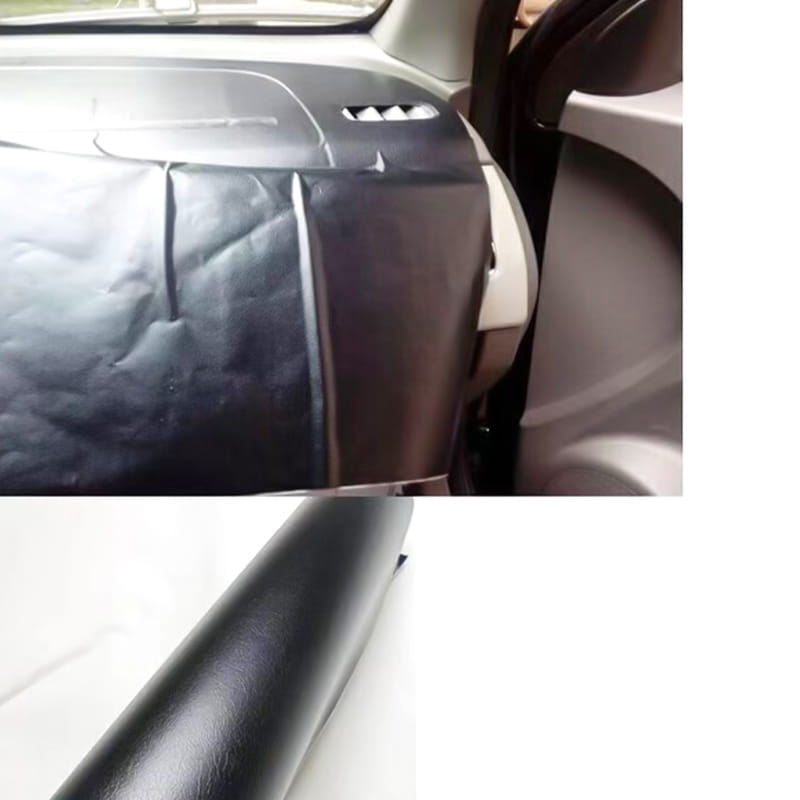 LM578 Adesivo per pressa a caldo per interni automobilistici per il confezionamento a mano Adesivo termopressabile per il rivestimento manuale di volanti e cambi, a bassa temperatura di attivazione e tempo aperto prolungato per l'incollaggio di rivestimenti interni. Visualizza il prodotto →
Non tutti gli adesivi ecologici finiscono nei mobili. Gli adesivi per sigillatura di cartoni a base d'acqua sostituiscono i sistemi di amido e solvente su molte linee di imballaggio, gli adesivi per pavimenti in PVC si sono spostati verso formulazioni a basse emissioni e persino la produzione di lavagne bianche utilizza un grado dedicato a base d'acqua. Si tratta di applicazioni di piccolo volume prese singolarmente, ma insieme rappresentano una quota significativa della riduzione dei solventi in una tipica zona industriale.
Una conversione che va male è solitamente quella che salta un passaggio, non quella che sceglie la chimica sbagliata. La sequenza seguente ha funzionato bene per progetti di lavorazione del legno, pannelli e automobili:
Se desideri una visione più ampia di come stanno cambiando le normative e le aspettative degli acquirenti, il nostro guida pratica agli adesivi ecologici per incollaggi industriali copre il contesto normativo in modo più approfondito.
La selezione dell'adesivo è raramente un esercizio da catalogo. Lo stesso grado si comporta diversamente su un forno a 90 °C e su un forno a 130 °C, su una linea di pressatura a freddo e su una linea di pressatura a caldo, su un pannello MDF fresco e su uno che è rimasto in un magazzino umido per un mese. Avere qualcuno che ha già visto queste variazioni – e che può dire “l’abbiamo provato in un impianto di porte nel 2019 ed ecco cosa è successo” – riduce notevolmente il ciclo di prova.
Formuliamo adesivi dal 1997, quando l'azienda iniziò come fabbrica di adesivi speciali accanto al fiume Fuchun a Tonglu, e la gamma di prodotti è cresciuta insieme ai settori che serviamo: sistemi di formatura sottovuoto e laminazione in PVC a base acqua, adesivi per la lavorazione del legno, hot melt PUR ed EVA e gradi per interni automobilistici. Il laboratorio e il team di applicazione dedicano la maggior parte del loro tempo esattamente alle domande di cui sopra (quale qualità, a quale peso, in quali condizioni di stampa) perché è lì che un adesivo ecologico funziona o meno.
La colla ecologica è in definitiva una decisione di produzione piuttosto che uno slogan. Scegli la chimica che si adatta al tuo substrato e alla tua attrezzatura per l'essiccazione, controlla i numeri sulla scheda tecnica invece dell'etichetta sul tamburo e provala correttamente prima del ciclo completo. Fate queste tre cose e il guadagno ambientale tende ad arrivare insieme a un impianto più pulito, una configurazione di ventilazione più semplice e, il più delle volte, un costo inferiore per metro quadrato vincolato.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Diritti riservati.
Fornitori di colla eco -friendly